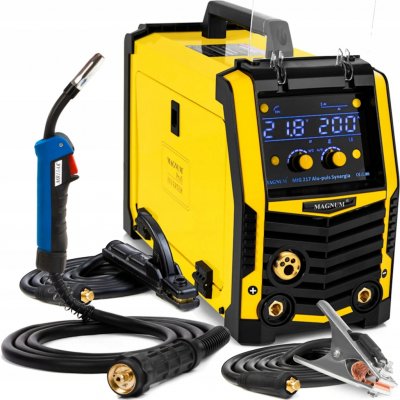
SVAŘOVACÍ STROJ MAGNUM MIG 217 ALU PULS SYNERGIE - PRO HLINÍK 200A MAGNUM MIG 217 Alu-puls Synergia je všestranný, moderní migomat, který podporuje metody MIG-MAG, MMA, TIG LIFT, FCAW a lutosvařování. Díky širokému rozsahu použití – od nízkouhlíkové oceli, přes nerezovou a kyselinovzdornou ocel až po slitiny hliníku – se skvěle hodí jak do profesionálních dílen, tak do domácích ateliérů. Zařízení je vybaveno přehledným ovládacím panelem, digitální kontrolou parametrů a pokročilým synergickým režimem,... Celý popis
Koupit za 9 635 Kč- Od nejoblíbenějších
- Od nejlevnějších
- Od nejdražších
 94 %
Svářecí invertor MIG | MIG 217 ALU-PULS SYNERGIA | 200A /60% | hořák 15/3m + kabely
Doprava:
zdarma
Skladem
9 635 Kč
Koupit za 9 635 Kč
 94 %
Svářečka MIG/MAG, MMA Magnum 217 ALSY 40-200 A 230 V
Doprava:
115 Kč
7 171 Kč
Koupit za 7 171 Kč
 92 %
Magnum MIG-217 ALU-PULS SYNERGIA MMA 230V, 200A/60%, GP50,MB15/3, D100/D200 (31595)
Doprava:
zdarma
6 956 Kč
Koupit za 6 956 Kč
Popis
SVAŘOVACÍ STROJ MAGNUM MIG 217 ALU PULS SYNERGIE - PRO HLINÍK 200A
MAGNUM MIG 217 Alu-puls Synergia je všestranný, moderní migomat, který podporuje metody MIG-MAG, MMA, TIG LIFT, FCAW a lutosvařování. Díky širokému rozsahu použití – od nízkouhlíkové oceli, přes nerezovou a kyselinovzdornou ocel až po slitiny hliníku – se skvěle hodí jak do profesionálních dílen, tak do domácích ateliérů.
Zařízení je vybaveno přehledným ovládacím panelem, digitální kontrolou parametrů a pokročilým synergickým režimem, který automaticky vybírá optimální nastavení a výrazně usnadňuje práci i lidem bez zkušeností. Model se navíc vyznačuje pulzní funkcí pro hliník, což se promítá do vysoké kvality svarů a omezení vlivu tepla na materiál. Pro pokročilejší uživatele je k dispozici také možnost plné, manuální konfigurace parametrů.
Použití tranzistorů IGBT zaručuje vysokou výkonnost, nízkou spotřebu energie a spolehlivost provozu i při intenzivním provozu. Jedná se o zařízení, které splní očekávání jak profesionálů, tak i náročných hobby uživatelů.
SYNERGIE – AUTOMATICKÉ PARAMETRY PRO LEPŠÍ KVALITU A RYCHLEJŠÍ START
Funkce synergie je inteligentní řešení, které na základě vestavěných programů automaticky přizpůsobuje rychlost podávání drátu nastavenému svařovacímu proudu. Uživatel tak šetří čas na konfiguraci, vyhýbá se chybám v nastavení a dosahuje opakovatelných, estetických svarů. Je to obrovské usnadnění pro začátečníky i zkušené svářeče, kteří ocení pohodlí a přesnost.
PULS – VĚTŠÍ PŘESNOST, LEPŠÍ SVAR, MÉNĚ ODPADU
Pulzní funkce výrazně zlepšuje kontrolu nad svařovacím procesem a zajišťuje plynulejší přenos svarového materiálu do svarové lázně. Díky tomu jsou svary čistší, estetičtější a odolnější proti praskání za tepla. Pulzní proud omezuje vliv tepla na materiál, což je zvláště důležité při svařování tenkých dílů a slitin s vysokou tepelnou vodivostí, jako je hliník. Puls také umožňuje pohodlnou práci ve všech polohách, včetně nucených, a minimalizuje množství rozstřiku, čímž zvyšuje efektivitu a komfort práce.
HLAVNÍ VÝHODY MIGOMATU: 2T/4T – při dvojtaktu dochází po stisknutí tlačítka k procesu svařování, zatímco po uvolnění tlačítka se proces svařování zastaví. Čtyřakt je obzvláště užitečný v případě dlouhých spár, stejně jako při pracích, kde je nutné libovolné manévrování s rukojetí, např. během svařování trubek. Po stisknutí a uvolnění tlačítka dojde k zapálení oblouku, teprve opakované stisknutí a uvolnění proces ukončí.
3V1 SVAŘOVACÍ STROJ – invertorový zdroj, který efektivně a bezporuchově kombinuje několik svařovacích metod. Migomat neboli svařování inertním a aktivním plynem MIG MAG spolu se svařováním obalenou elektrodou MMA. Navíc umožňuje použití držáku TIG s ventilem pro svařování metodou Lift s dotykovým zapálením oblouku.
ANTI-STICK – umožňuje svářeči snadné oddělování (odebírání) elektrody od svařovaného materiálu. V případě zkratu (pokud k němu dojde) se po krátké přestávce svařovací proud automaticky sníží. Po oddělení elektrody od prvku zdroj automaticky obnoví svou funkci. Zlepšuje účinnost zapálení oblouku. Zkrat elektrody je doprovázen jejím přehřátím, což může způsobit její poškození.
FLUX – obloukové svařování práškovým drátem. Používáme samoochranný drát, který je naplněn tavidlem nebo chemickou látkou produkující ochranné plyny během svařování.
HOT START „horký start“ – spočívá v dočasném zvýšení svařovacího proudu nad nastavenou hodnotu v okamžiku zapálení oblouku. To zabraňuje jevu „přilepení elektrody“ v počáteční fázi svařování a usnadňuje tak zahájení celého procesu. V případě tenkých prvků se doporučuje tuto funkci vypnout.
ARC FORCE – funkce používaná ke zlepšení stability v oblouku. Snížení její hodnoty také do jisté míry snižuje spotřebu elektrické energie, oblouk je měkký a hloubka zatavení se snižuje. To usnadňuje práci s tenčími materiály. Podobně se zvyšuje i ARC FORCE, oblouk je více soustředěný, zvyšuje se přetavení a stabilita oblouku.
VRD – tato funkce snižuje napětí ve stavu bez zatížení. Během milisekund po dokončení svařování je napětí na obalené elektrodě vyrovnáno na bezpečnou úroveň. Správná hodnota napětí je obnovena teprve těsně před zapálením oblouku. Tím se minimalizuje riziko úrazu elektrickým proudem. V extrémních případech ztěžuje zapálení oblouku.
IGBT – moderní bipolární tranzistory, které zajišťují minimální elektromagnetické rušení a malé ztráty výkonu. Zvyšují účinnost a prodlužují spolehlivost zdroje proudu. Umožňují vysokou frekvenci přepínání, čímž zajišťují bleskové přizpůsobení proudu změnám parametrů během svařování.
LUTOSVAŘOVÁNÍ – metoda, která se poměrně výrazně podobá svařování MIG/MAG, avšak dodávaná energie je v tomto případě mnohem nižší. Pájení se používá pro spojování tenkých plechů pokrytých vrstvou zinku. Popisovaná metoda je proces spojování, během kterého dochází k roztavení pájky, nikoliv materiálu, se kterým pracujeme. Druhá část názvu, tedy MIG/MAG, pochází z využití způsobu tavení drátu v elektrickém oblouku v prostředí ochranného plynu a také z přípravy okraje materiálu stejným způsobem jako u tradičního svařování. Metoda pájení se však používá nejen pro spojování pozinkovaných plechů, ale také tenkých plechů vyrobených z nerezové oceli a různých jmenovitých spojů, mj. kyselinovzdorná ocel z běžné kvalitní oceli nebo mědi s ocelí.
INDUKČNOST – umožňuje optimalizaci procesu svařování v závislosti na tloušťce svařovaného prvku a podmínkách svařování. Snížení indukčnosti činí oblouk stabilnějším a koncentrovanějším a umožňuje tak větší zatavení do materiálu. Zvýšení indukčnosti užitečné při svařování tenkých prvků přispívá k tvorbě tekutějšího jezírka. Oblouk se stává měkkým, snižuje se množství odštěpků. Funkce vhodná pro tenké prvky a v procesu pájení (zabraňuje poškození ochranné vrstvy zinku).
POPIS OVLÁDACÍHO PANELU:Tlačítko č. 6 – výběr metody svařování:
- SYN – svařování metodou MIG-MAG s synergickými nastaveními,
- MAN – svařování metodou MIG-MAG s ručním nastavením,
- TIG lifting – svařování metodou TIG s dotykovou metodou zapálení oblouku (tig lift).
- MMA – svařování metodou MMA (tavitelnými obalenými elektrodami),
- Pulse – svařování hliníku a jeho slitin s jednou pulzací proudu.
Tlačítko č. – výběr materiálu a plynového krytu při svařování MIG-MAG s synergickými nastaveními.
Tlačítko č. – výběr dostupného průměru drátu při svařování MIG-MAG s synergickými nastaveními.
č. – knoflík a tlačítko v jednom. Stisknutím knoflíku – vysunutí drátu.
- Pro MIG-MAG v synergickém režimu je otáčení – současná změna napětí a intenzity svařovacího proudu.
- Pro MIG-MAG v manuálním režimu – otáčení – změna rychlosti podávání drátu,
- Pro MMA a TIG lift – rotace – změna hodnoty intenzity svařovacího proudu.
č. – knoflík a tlačítko v jednom. Stisknutí knoflíku – testovací výtok gazu.Dla MIG-MAG v synergickém režimu – otáčení – korekce (ladění) hodnoty napětí proudu spawania.Dla MIG-MAG v manuálním režimu – otáčení – regulace hodnoty napětí svařovacího proudu.
č. – tlačítko pro výběr doplňkových funkcí pro MIG-MAG a MMA.
- WIRE SPEED – korekce rychlosti dojezdu drátu. Rozsah korekce: 0 ÷ 10.
- IND – regulace indukčnosti. Rozsah regulace: -10 ÷ 10.
- BURN BACK – korekce výšky hoření drátu. Rozsah korekce: 0 ÷ 10.
- PRE GAS – regulace doby odtoku plynu před svařováním. Rozsah regulace: 0 ÷ 5 [s].
- POST GAZ – regulace doby odtoku plynu po svařování. Rozsah regulace: 0 ÷ 10 [s].
- 2T / 4T – výběr, dvoutakt nebo čtyřtakt.
PŘEHLED SYNERGICKÝCH PROGRAMŮ:
Technické údaje:
Napájení 230 V 50 Hz
Puls/Duální puls Ano
Synergie Ano
Spool gun Ne
Pájení natvrdo Ano
Cívka kg 5
Podavač drátu 2 VÁLCE
Velikost drátěné cívky [Ø] 100 | 200
PRŮMĚR DRÁTU [mm] 0,6 / 0,8 / 0,9 / 1,0 / 1,2
PRŮMĚR HLINÍKOVÉHO DRÁTU [mm] 1,0 / 1,2
PRŮMĚR OCELOVÉHO DRÁTU [mm] 0,6 /0,8 / 0,9 / 1,0
PRŮMĚR SAMOOCHRANNÉHO DRÁTU [mm] 0,8 / 0,9 / 1,0
PRŮMĚR DRÁTU PRO PÁJENÍ NATVRDO [mm] 0,8 / 1,0
PRACOVNÍ CYKLUS [%] 60
ROZSAH NASTAVENÍ PROUDU SVÁŘENÍ MIG MAG [A] 40 - 200
ROZSAH NASTAVENÍ PROUDU SVÁŘENÍ MMA [A] 30 - 160
ROZSAH NASTAVENÍ NAPĚTÍ [V] 16 - 24
NAPĚTÍ NAPRÁZDNO [V] 64 [V] / 15 [V] s VRD
PRŮMĚR DRÁTU NEREZOVÉ KYSOLOVZDORNÉ OCELI [mm] 0,8 / 0,9 / 1,0
SÍŤOVÁ POJISTKA [A] 20 [A] třída C
STUPEŇ OCHRANY IP21
CHLAZENÍ Ventilátor
SPOT/S2T/S4T Ne
Inching (automatické podávání drátu) Ne
VÁHA ZAŘÍZENÍ [kg] 10
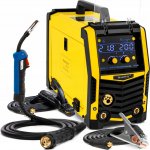
KOMPLETNÍ SADA OBSAHUJE:
- Pracovní kabel MIG/MAG MB 15 o délce 3 m x 1 ks
- Pracovní kabel MMA x 1 ks
- Kabel s hromadnou svorkou x 1 ks
- Hadice na ochranný plyn, ~3 m x 1 ks
- Návod k použití je v polštině
Parametry
| Hmotnost | 10 kg |
| Max. svářecí proud | 200 A |
| Vstupní napětí | 230 V |